Wasserstrahlschneiden im Detail.
Ein Hochdruckwasserstrahl trennt durch punktförmige Druckbelastung, mit Abrasiv durch Mikrozerspanung. Beliebige Konturen, ohne Wärmeeintrag.
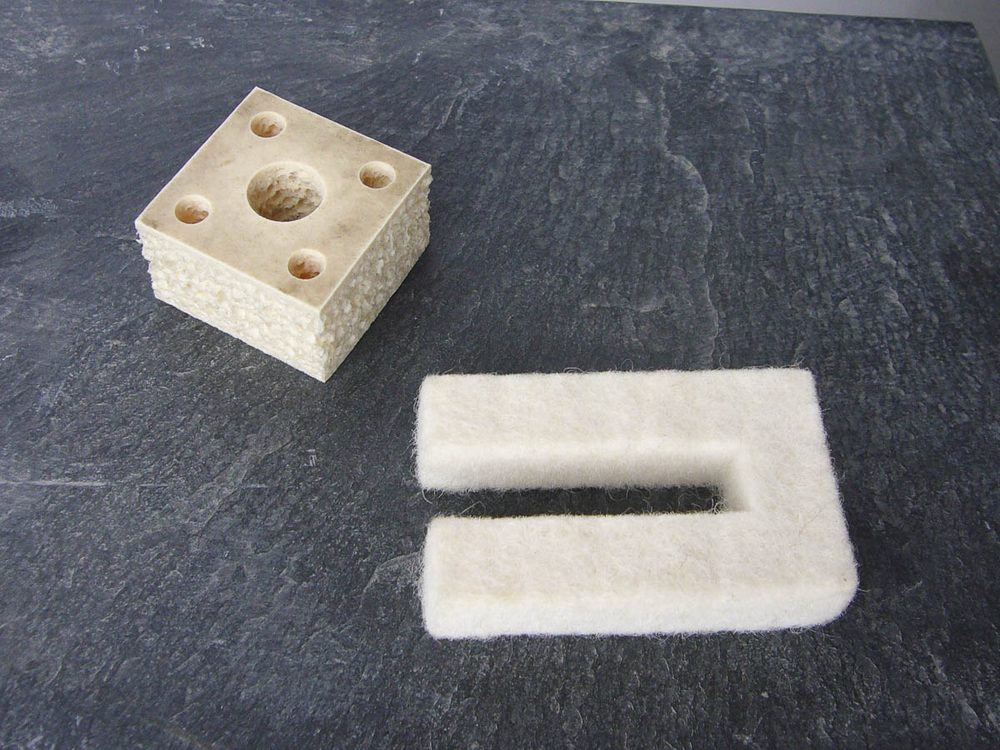
Rein-Wasserstrahlschneiden
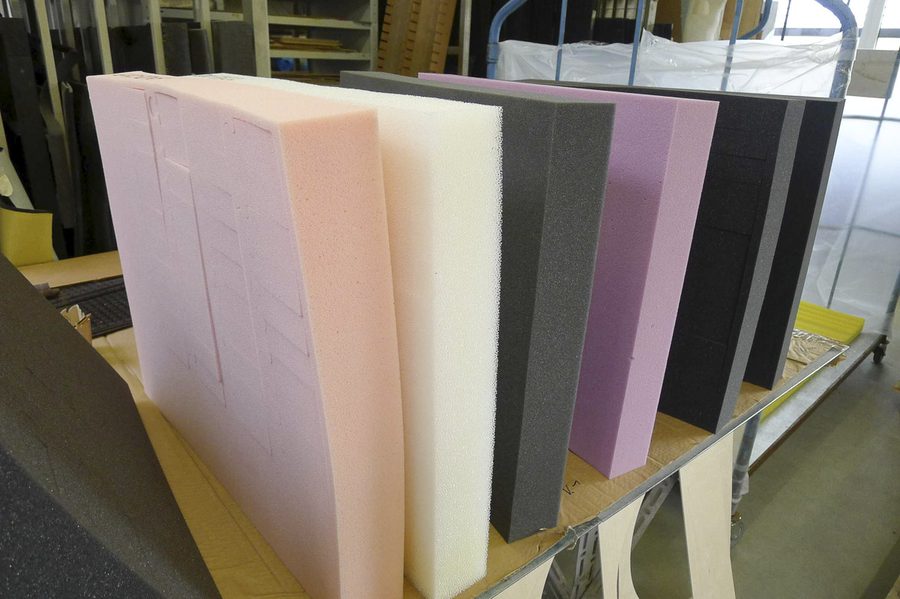
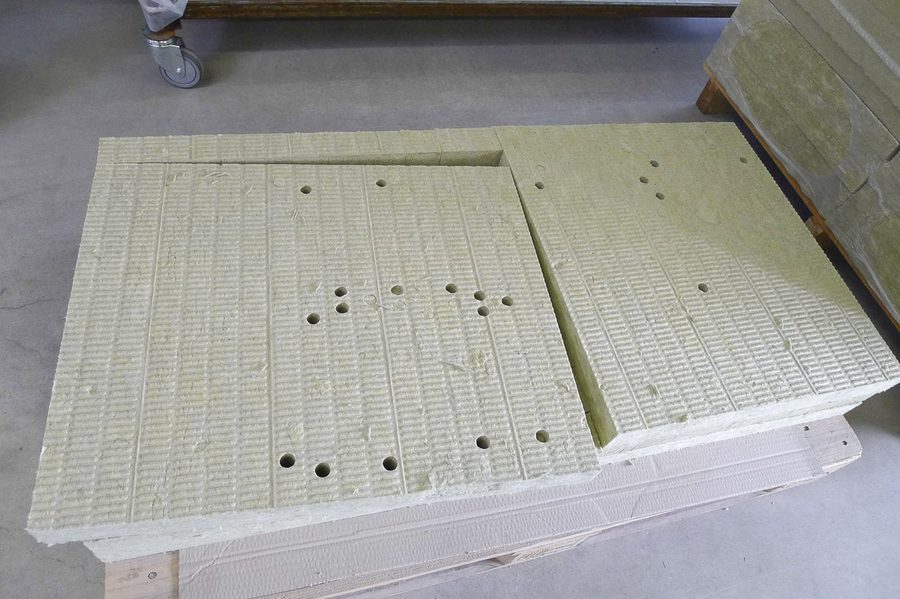
Schneidprinzip: Gefügezerstörung durch hohe punktförmige Druckbelastung. Typisch für Konturschneiden in Schaumstoff, Gummi, Filz, dünne Kunststoffe und Sperrholz. Vorteile: Schnittfugenbreite 0,1 mm, Materialdicken bis 100 mm, geringe Bearbeitungskräfte, geringe Schneidkosten, gute Umweltverträglichkeit.
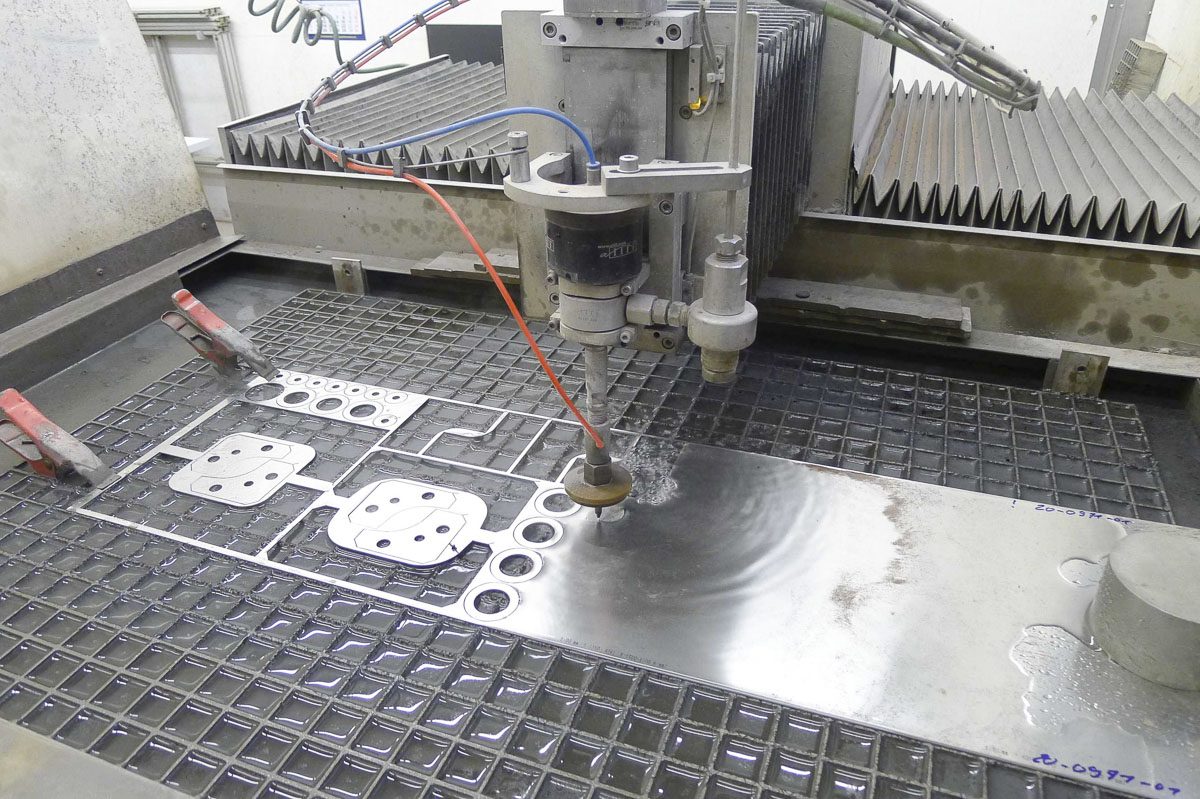
Abrasiv-Wasserstrahlschneiden
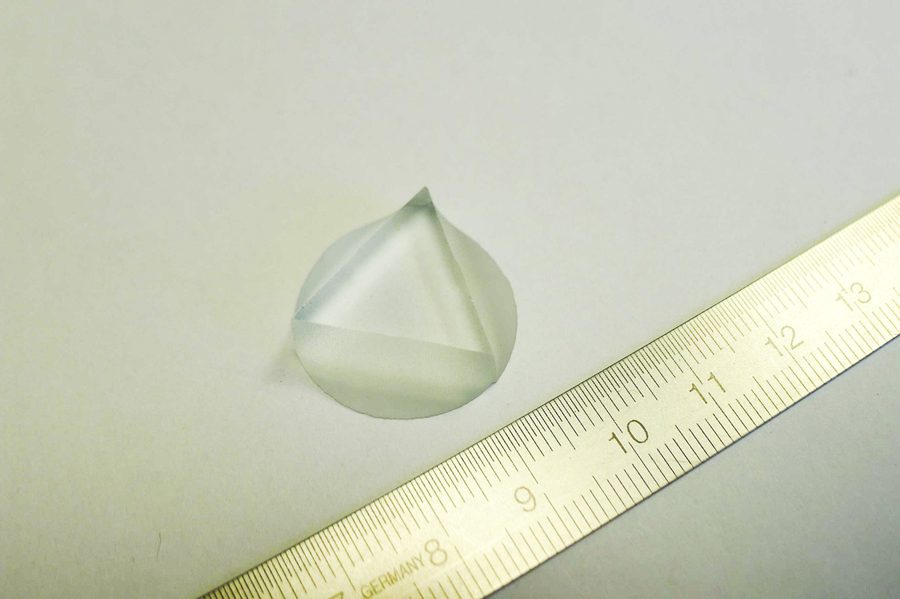
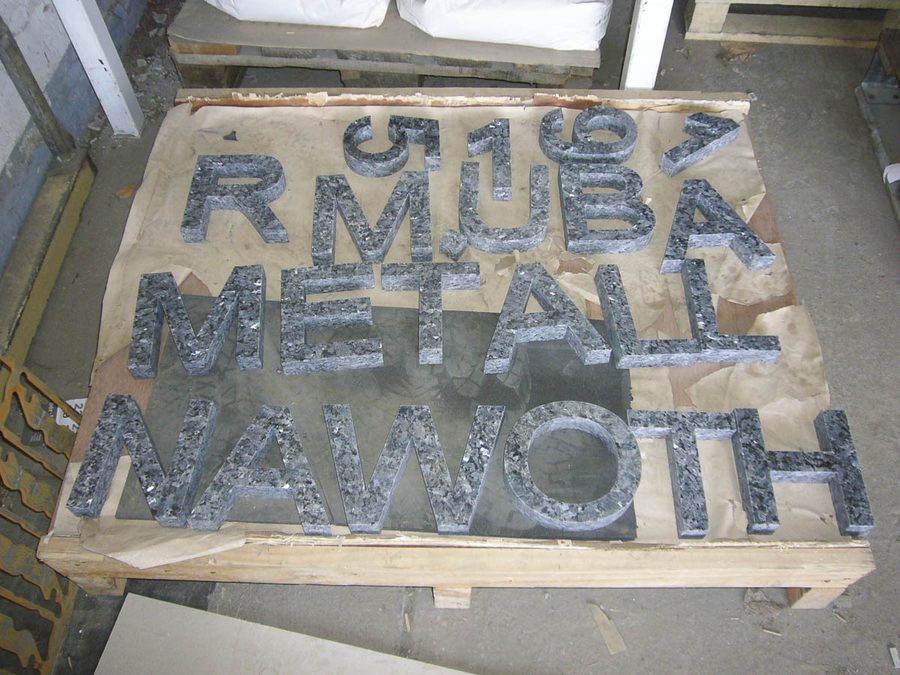
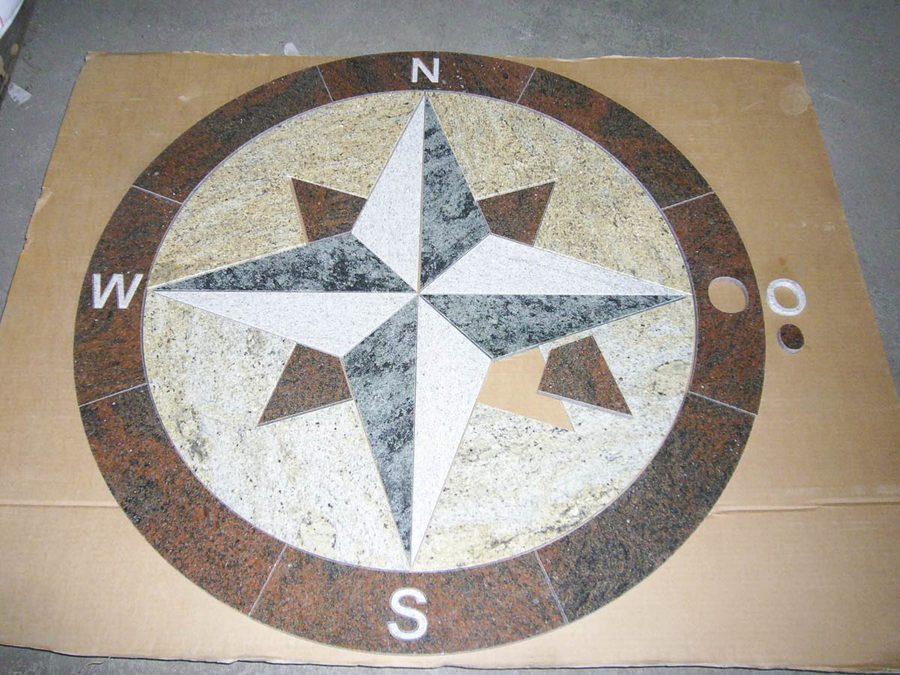
Der Wasserstrahl beschleunigt Feststoffpartikel, die eine Mikrozerspanung bewirken. Konturschneiden in Metalle, Gestein, Fliesen, Glas und dicke Kunststoffe. Beispiele: Stahl 50 mm, Aluminium 70 mm, Kupfer 3 mm, Glas 12 mm, Granit 20 mm, Hartgewebe 8 mm, Schichtholz 30 mm, CFK 6 und 45 mm.
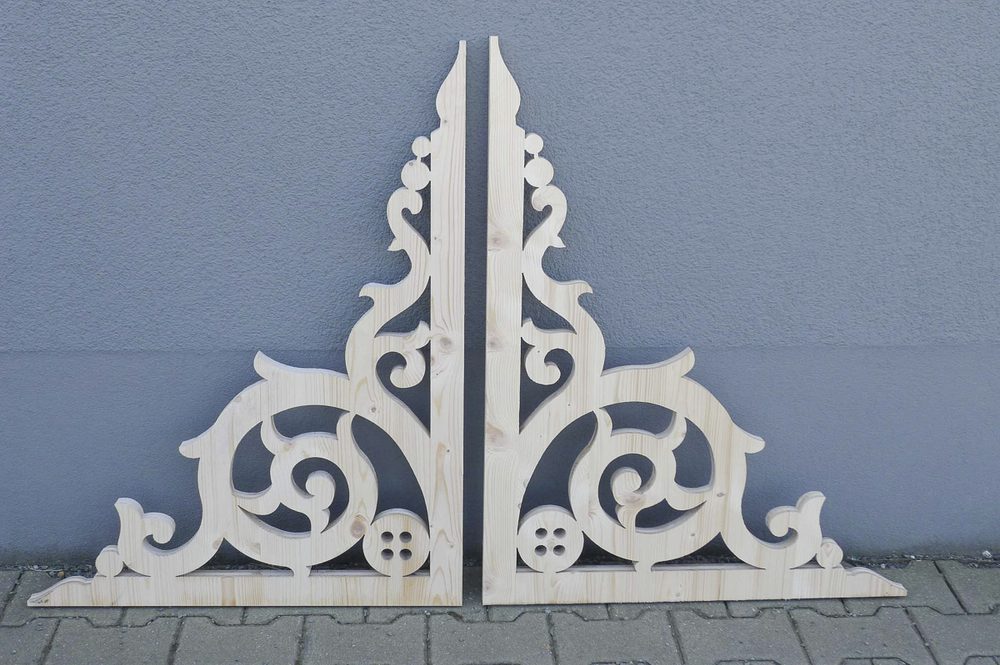
Mikro-Abrasiv-Wasserstrahlschneiden
Reduzierung des Abrasiv-Strahldurchmessers auf 0,3 bis 0,5 mm. Beispiele: Impulsgeberrad, Edelstahl, Metallfolien, Ferrit, Glas und Silizium, Kupfer, Messing. Schnittfuge kleiner 0,6 mm.
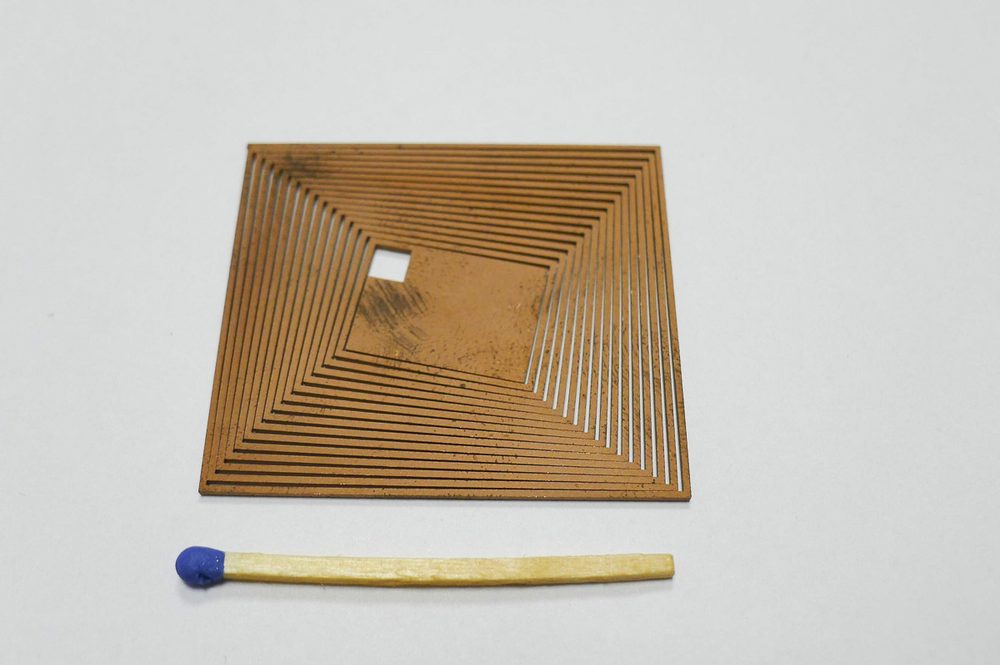
3D-Wasserstrahlschneiden
Schneiden räumlicher Konturen an Rohren, Kugelsegmenten und geformten Teilen, auch in Schaumstoff und Verbundwerkstoffen.
Schicken Sie uns Zeichnung oder Skizze.
ATECH GmbH · Neefestraße 86 b · 09116 Chemnitz
Geschäftsführer: Mirko Schäfer, Ing. Frank Gerstenberger · Mo–Fr 07:00–16:00 Uhr